2026-11-11
Două rulouri pot fi ambele etichetate lucioase și încă stau la 20 de unități de luciu una de cealaltă - iar golul apare doar după laminare, ca o turnare lăptoasă peste un capac întunecat, o buclă la marginea foii sau o bandă care continuă să se înfășoare în jurul rolului încălzit. O rolă de laminare lucioasă este într-adevăr trei decizii stivuite una peste alta: ținta de luciu și unghiul la care este măsurat, structura filmului (o bază BOPET sau BOPP care poartă un strat EVA de topire la cald) și potrivirea mecanică între rolă și mașină. Al treilea încă decide dacă jobul face bani, chiar și atunci când primele două au dreptate.
Luciul este optică, nu un nume de finisaj. Este raportat în unități de luciu (GU) măsurate la un unghi fix - 60° pentru majoritatea lucrărilor pe film, 20° când suprafața este foarte ascuțită, 85° pentru suprafețe slab lucioase. Citirea depinde de cât de netedă este filmul de bază, de modul în care ruloul de răcire a terminat-o în timpul extrudării și de cât de uniform se udă adezivul. Un film de 100 GU și un film de 88 GU arată identic pe un eșantion mic; pe o serie de 500 de coli de pliante cu cerneală închisă, cea de jos începe să pară ușor neclară.
La mașinile încălzite, folia de bază este ancora practică. O rolă de laminare termică lucioasă construită pe BOPET-EVA sau BOPP-EVA acoperă majoritatea lucrărilor offset și digitale, iar comportamentul la topire al acelui strat adeziv - nu strălucirea - este cel care stabilește viteza maximă a liniei.
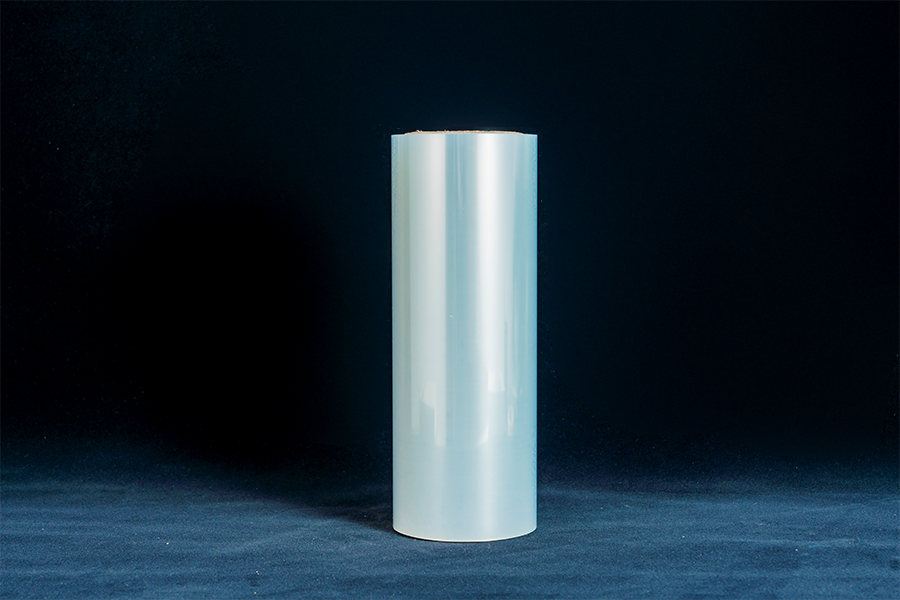
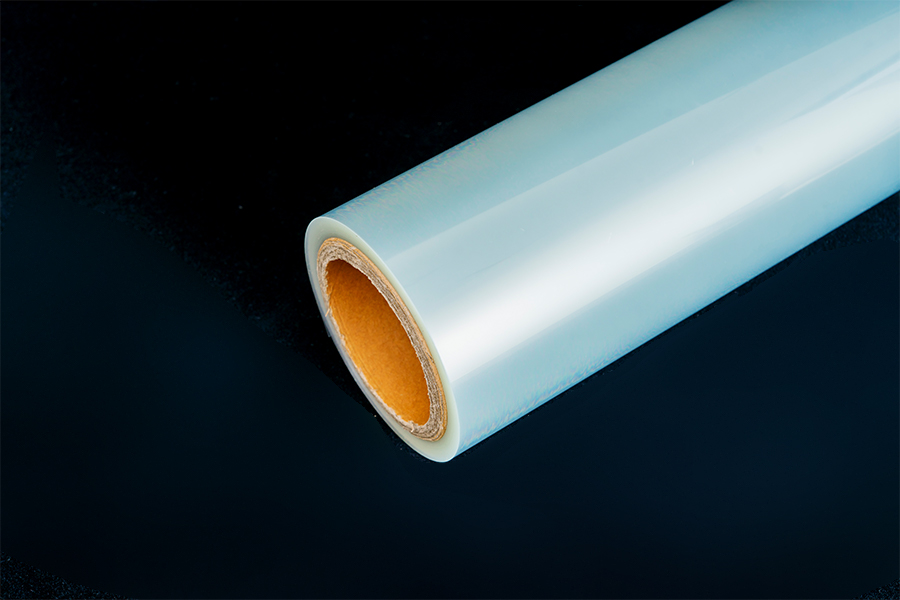
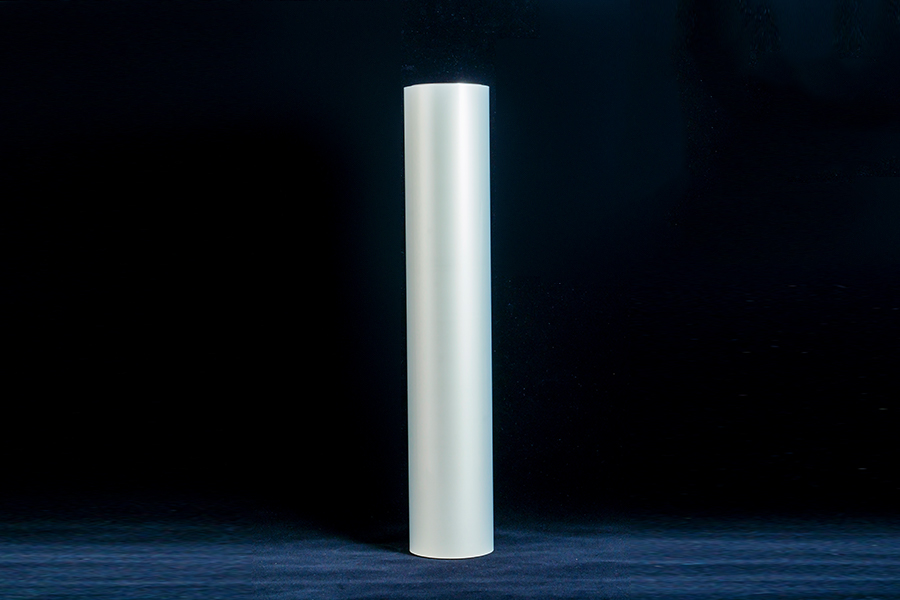 Rulo de film laminat termic lucios O rolă lucioasă PET/EVA pentru laminare offset și digitală, cu opțiuni de luciu, grosime, lățime și miez declarate pentru verificarea cerințelor privind viteza și finisajul liniei. Vizualizare produs →
Un citat care spune doar „lucioasă” nu vă oferă nimic de inspectat la sosire. Solicitați un interval de luciu, unghiul de măsurare și metoda de testare - ASTM D2457 și ISO 2813 sunt referințele obișnuite. Distribuția de mai jos este ceea ce fișele tehnice de rulouri comerciale citează de obicei pentru fiecare familie de suprafețe.
Citiri tipice de luciu de 60° în funcție de tipul de suprafață
Intervalele reflectă valorile citate în mod obișnuit pe fișele tehnice ale filmului comercial, nu un singur lot măsurat. Confirmați minimul garantat cu certificatul de analiză al furnizorului dvs.
Două verificări care merită făcute înainte de o comandă mare: calibrați-vă luciometrul pe placa de referință și măsurați foaia laminată peste același plasture imprimat de fiecare dată. Un solid întunecat va citi diferit de materialul gol cu același film, deoarece lumina reflectată trece prin film de două ori pe zona imprimată.
O rolă de laminare lucioasă nu este un singur material. Este o peliculă de bază, un strat adeziv topit la cald și, de obicei, o față din spate tratată sau modificată prin alunecare, înfășurată sub tensiune controlată. Fiecare strat face o treabă diferită - și doar fața exterioară decide luciul.
Stivă simplificată de straturi dintr-o rolă termică lucioasă pe o singură față. Filmele reci înlocuiesc stratul EVA cu un adeziv sensibil la presiune plus căptușeală.
Grosimea filmului de bază conduce la rigiditatea și stabilitatea dimensională la căldură. Greutatea stratului EVA crește rezistența aderării și cât de multă ceață câștigă foaia finită. Tratamentul din spate decide dacă rola se desfășoară curat la viteză sau se blochează pe bobină. Când o rulare are performanțe proaste, cauza este de obicei în stratul pe care nimeni nu l-a scris în specificațiile de achiziție.
| Parametru | Gamă comună | De ce schimbă rezultatul |
|---|---|---|
| Grosimea totală | 25–75 µm | Rigiditate, ondulare a marginilor, randament pe material subțire |
| Film de bază | BOPET 12–23 µm sau BOPP 15–30 µm | Reținerea luciului și stabilitate la temperatura de laminare |
| Greutatea stratului adeziv | EVA, aproximativ 8–25 g/m² | Puterea aderării, ceață, fereastra de activare |
| luciu | 85–105 GU la 60° | Potrivire vizuală cu imprimarea; verificați întotdeauna unghiul și metoda |
| Lățimea web | 305–1.300 mm, despicat la comandă | Tăiați deșeurile și manipularea pe mașină |
| Core ID | 25,4 mm (1 inchi) sau 76,2 mm (3 inchi) | Potrivire arbore; un miez greșit oprește alergarea în prima zi |
| Lungimea rolului | 200–3.000 m | Frecvența de schimbare și numărul de îmbinări pe rolă |
Nepotrivirile diametrului miezului cauzează cele mai multe defecțiuni în prima zi. Un miez de 25,4 mm forțat pe un arbore de 76,2 mm este decentrat, iar ondulația de tensiune rezultată arată ca benzi regulate de variație a luciului de-a lungul foii. Lățimea și lungimea rolei contează mai mult decât par: o rolă de 3.000 m reduce schimbările, dar necesită un arbore și o frână care să mențină o tensiune constantă pe măsură ce diametrul scade.
Grosimea este celălalt număr despre care merită să discutăm, pentru că rareori este vorba doar de protecție. Cum grosimea filmului modelează o foaie laminată se reduce la rigiditate, recuperarea după căldură și modul în care foaia se comportă atunci când se răcește pe palet - trei lucruri pe care o diferență de 7 µm se poate schimba în liniște.
Cele mai multe plângeri de „pelicule proaste” se regăsesc mai degrabă la setările procesului sau la starea hârtiei decât la ruloul în sine. Patru recidivi:
Există o ordine de depanare funcțională aici. Bule de aer și valuri de apă în laminare urmează de obicei cauze previzibile și pot fi eliminate într-o tură prin ajustarea temperaturii, a presiunii de pisare și a condiționării hârtiei. Când bulele persistă la setările corecte, puterea de legătură cu acea anumită cerneală este următorul suspect - iar o peliculă cu aderență mai mare este o soluție mai ieftină decât viteza liniei de tăiere cu 30%.
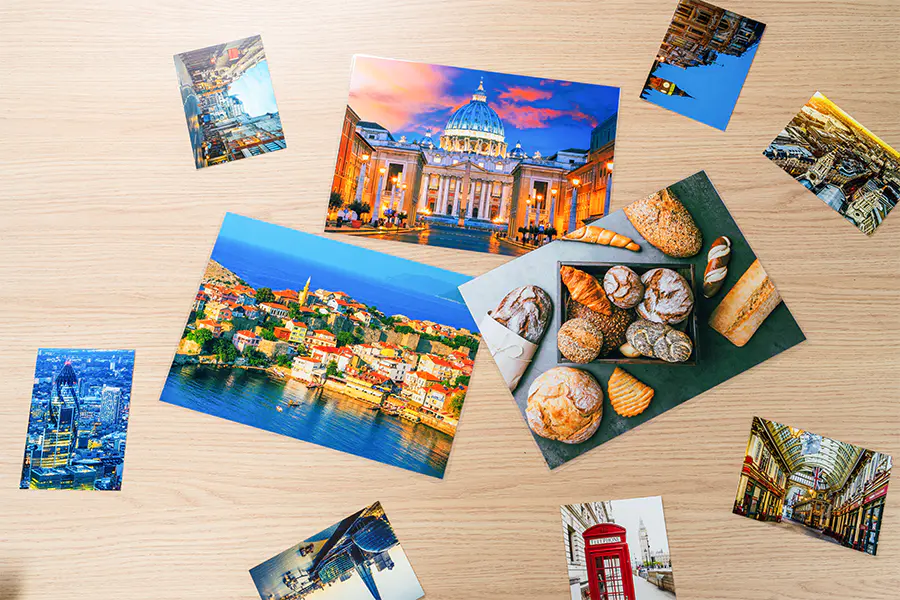 Film de laminat cu aderență ridicată pentru imprimări digitale O peliculă termică lipită pentru toner digital, solide întunecate și printuri foto, care are ca scop ridicarea marginilor și barbotarea atunci când lipirea standard EVA este insuficientă. Vizualizare produs →
Alegerea este rareori doar despre aspect. Luciul oferă cel mai mare contrast pentru fotografii și solide întunecate, dar arată amprente și zgârieturi fine pe articolele manipulate. Mat ascunde semnele de manipulare și citește mai bine în lumină directă, cu un anumit cost în profunzimea culorii. Atingerea de mătase se află între cele două și este obișnuită pe ambalajele premium, deoarece se simte diferit în mână.
Comparație calitativă bazată pe comportamentul tipic de finisare a celor două familii de suprafețe; pozițiile relative se schimbă cu filmul de bază și greutatea stratului.
Când aceeași lucrare de artă rulează în mai multe finisaje, păstrați filmul de bază și adezivul identice și schimbați doar tratamentul de suprafață. Setările mașinii rămân constante, iar operatorii nu învață din nou un profil de temperatură pentru fiecare SKU. O rolă de laminare termică mată construită pe aceeași structură BOPET-EVA va rula la aceeași viteză și temperatură a rolei ca omologul său lucios.
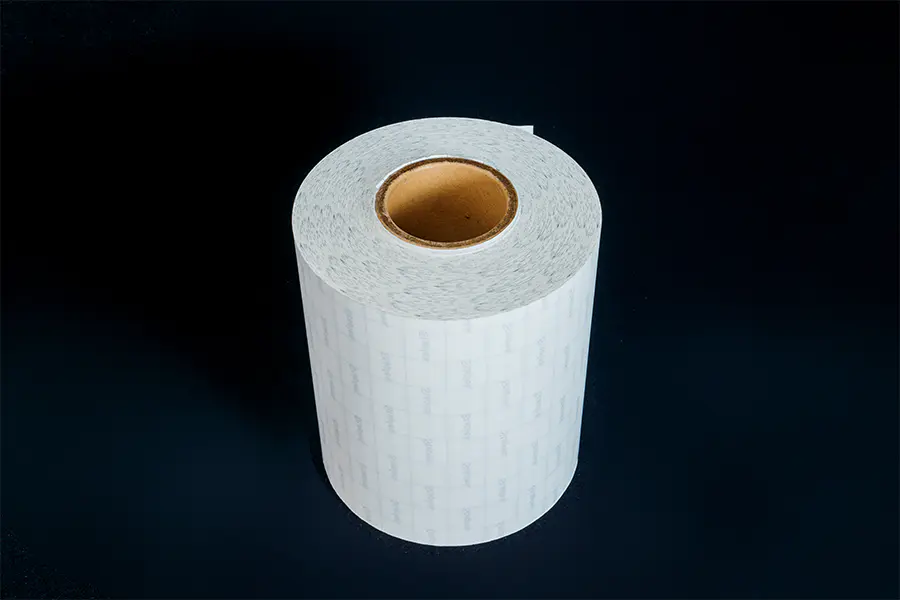 Roll de film laminat termic mat O rolă BOPP sau BOPET/EVA cu luciu scăzut și revers cu ștergere a scrisului, potrivită pentru potrivirea setărilor mașinii pe finisaje lucioase și mate. Vizualizare produs →
Apoi adăugați o probă. O încercare de 100 de coli pe propriul dvs. laminator, la viteza și temperatura normală, răspunde mai mult decât orice fișă de date - și este singura modalitate de a prinde o rolă care măsoară frumos pe luciu, dar se leagă slab de cerneală.
Luciul este măsurabil, deci poate fi specificat. Odată ce intervalul de luciu, structura filmului, miezul și lățimea sunt scrise în ordine, majoritatea variabilelor care distrug o rulare dispar înainte ca rola să fie încărcată pe arbore.
Sunt același material în diferite formate. „Rola” descrie forma de livrare și înfășurarea, în timp ce „filmul de laminat lucios” se referă la finisarea suprafeței mai degrabă decât la ambalaj.
Majoritatea rulourilor lucioase termice măsoară 85–105 GU la 60°. Orice lucru sub 80 GU se citește de obicei ca semi-lucius pe un solid imprimat întunecat.
Nu. Rolele termice au nevoie de o temperatură de activare a EVA, de obicei 90–130 °C. Mașinile reci necesită folie sensibilă la presiune cu căptușeală.
De obicei, umiditate în hârtie, presiune insuficientă de contact sau o temperatură a rolei în afara ferestrei adezivului. Verificați condiționarea hârtiei înainte de a da vina pe film.
Aproximativ 25–32 µm pentru stocul de text și 32–43 µm pentru coperți. Filmul mai gros adaugă rigiditate, dar poate ondula foile subțiri.
Majoritatea furnizorilor cotează 12 luni de la producție atunci când sunt ținute sub 30 °C, departe de soare direct și pe un palet cu capăt plat pentru a evita blocarea rolei.
Producători de rulouri de folie de laminat cu ridicata