2026-05-20
Produsul poate apărea bine imediat după laminare, dar pot apărea bule la suprafață după răcire. Unele produse, deși nu prezintă umflături evidente, prezintă inele concentrice asemănătoare ondulațiilor de apă atunci când sunt observate la lumină.
Aceste probleme sunt deosebit de problematice în aplicațiile în care aspectul este critic, cum ar fi fotografiile, afișele, certificatele și cardurile de instrucțiuni.
Prima reacție a multor oameni este: este mașina de laminare prea fierbinte? Presiunea mașinii este insuficientă? Filmul de laminare este de proastă calitate?
De fapt, din perspectiva procesului de laminare, în timp ce atât bulele, cât și ondulațiile de apă se manifestă ca „laminare neuniformă”, cauzele lor sunt diferite. În plus, problema adesea nu provine exclusiv din echipament.
I. Laminarea este în esență o „coordonare” a materialelor și a temperaturii
Mulți oameni cred că laminarea înseamnă pur și simplu introducerea hârtiei într-o mașină și încălzirea acesteia. În realitate, o serie de modificări au loc în filmul de laminare în doar câteva zeci de secunde.
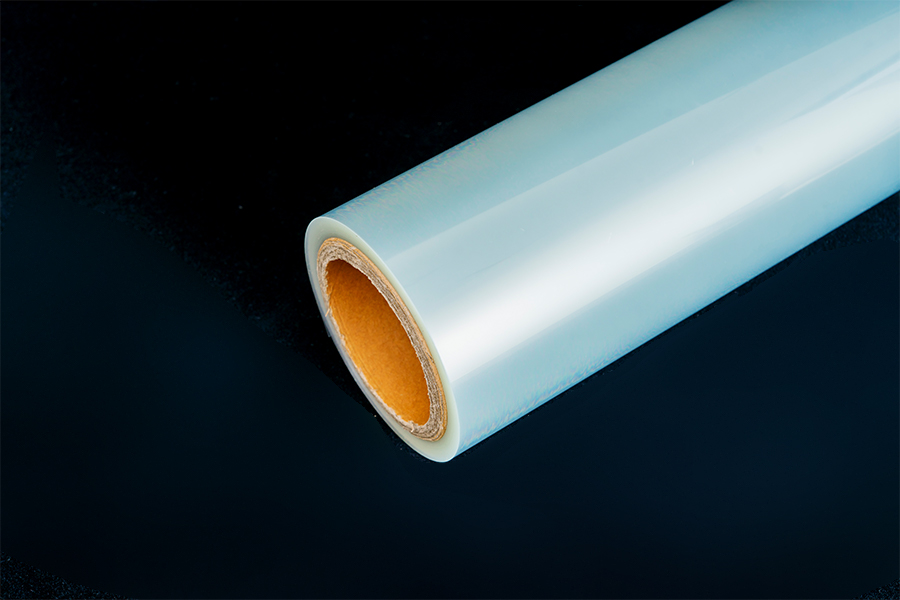
Filmul de laminare constă în mod obișnuit dintr-un strat de bază PET și un strat adeziv de topire la cald EVA. Odată în interiorul laminatorului: stratul PET menține transparența și rigiditatea; stratul de EVA se topește treptat la încălzire, lipindu-se cu suprafața hârtiei. Simultan, rolele de presiune expulsă continuu aerul dintre film și hârtie, formând în cele din urmă un sistem compozit complet.
În mod ideal, suprafața laminată ar trebui să fie:
• Neted • Transparent • Fără bule • Fără ondulații
Cu toate acestea, o abatere în oricare dintre acești pași poate duce la defecte.
II. Chiar și „barbotarea” aparent minoră poate indica trei probleme complet diferite.
Mulți utilizatori se referă la toate anomaliile de suprafață drept bule. Cu toate acestea, în producția reală, acestea pot fi clasificate în cel puțin trei tipuri:
1. Expulzare incompletă a aerului
Acesta este cel mai ușor de înțeles. De exemplu:
• Hârtie ondulată • Margini neuniforme ale conținutului • Aer prins în timpul laminării
Când aerul nu poate fi eliminat complet, acesta rămâne prins în film. Bulele rezultate sunt de obicei destul de vizibile, cu limite clare și se simt vizibil bombate la atingere.
În această situație: presiunea echipamentului, unghiul de intrare a filmului și planeitatea conținutului sunt adesea mai importante decât temperatura.
2. Umiditatea din hârtie „scapă”
Aceasta este o problemă pe care mulți utilizatori o trec cu ușurință. Hârtia în sine este higroscopică, în special: • Hârtie de imprimare cu jet de cerneală • Hârtie cretată • Hârtie foto • Documente stocate pentru o perioadă lungă de timp
Aceste materiale absorb umiditatea pe măsură ce umiditatea ambientală se modifică. Când temperatura de laminare atinge peste 100°C, umiditatea internă se vaporizează rapid. Dacă vaporii nu se pot elibera în timp, formează bule mici și dense.
Mulți oameni cred în mod eronat că este o problemă cu stratul adeziv. De fapt, acesta este un fenomen tipic cauzat de conținutul excesiv de umiditate. Acest lucru este obișnuit în special în timpul sezonului ploios sau în regiunile umede din sud.
3. Stratul adeziv nu s-a „topit” cu adevărat
Adezivul EVA de topire la cald nu funcționează imediat după încălzire. Trebuie să atingă o temperatură de activare adecvată. Dacă temperatura este prea scăzută sau viteza de laminare este prea mare, stratul de adeziv nu poate curge suficient. În acest moment, deși suprafața a fost laminată, filmul și hârtia nu sunt de fapt complet lipite.
Efectul final este similar cu: • Albire localizată • Zone cețoase • Microbule
Această problemă apare adesea în timpul etanșării cu peliculă groasă. Cu cât filmul este mai gros, cu atât timpul de transfer de căldură este mai lung.
III. Unduri de apă: de ce sunt mai greu de rezolvat decât bulele?
În timp ce bulele pot fi îmbunătățite prin ajustarea temperaturii și vitezei, valuri de apă sunt adesea mai complexe. Acest lucru se datorează faptului că implică nu numai echipamente, ci și materialul în sine.
Se spune adesea în industrie: bulele pot fi îmbunătățite prin procesare, dar ondulațiile depind în cele din urmă de materialul în sine. Această afirmație nu este lipsită de merit.
IV. Esența ondulațiilor de apă este eliberarea stresului material
PET este un material poliester foarte stabil. Cu toate acestea, orice material polimeric generează stres intern în timpul producției. Când mașina de etanșare se încălzește, aceste tensiuni inițial „blocate” sunt eliberate treptat. Dacă există diferențe în rata de contracție a diferitelor zone ale filmului, va apărea o ușoară deformare. Această deformare poate fi invizibilă cu ochiul liber, dar va apărea sub reflexia luminii ca:
• Textura ondulata • Textura ondulata de apa • Textura argintie • Textura coaja de portocala
Acest lucru este vizibil în special în aplicațiile cu suprafețe mari, cum ar fi postere, reclame, fotografii și materiale de afișare.
V. De ce afișele A3 sunt mai predispuse la texturi ondulate decât documentele A4?
Multe tipografii au descoperit că aceeași rolă de folie de laminare produce rezultate excelente la laminarea certificatelor A4, dar este mai probabil să producă texturi ondulate atunci când plasează postere A3.
Motivul este de fapt destul de simplu. Cu cât suprafața este mai mare, cu atât diferențele mici de contracție din material sunt mai ușor amplificate. Ceea ce ar fi putut fi o simplă modificare de 0,1% a contracției termice poate crea ondulații vizibile ale suprafeței pe materialele de format mare.
Prin urmare, cu cât dimensiunea este mai mare, cu atât sunt mai mari cerințele pentru stabilitatea stratului de bază din PET și procesul de laminare.
VI. De ce calitatea filmului de laminare WONLAMI este stabilă?
Pentru filmul de laminare WONLAMI, calitatea adevărată nu se referă doar la netezimea în momentul laminării. Este vorba despre menținerea stabilității după ce ați experimentat „depozitare pe termen lung”, „citire frecventă” și „schimbări de temperatură și umiditate”. Aceasta testează sinergia dintre materiale și procese. Kings Molding a fost profund implicat în industria filmelor de turnare de mulți ani. Bazându-se pe tehnologia matură de laminare prin extrudare și un sistem strict de management al calității, optimizează întregul proces de la selecția materiilor prime PET și raportul stratului de adeziv EVA până la controlul procesului de laminare.
Prin controlarea stabilă a ratei de contracție a materialului, a uniformității stratului adeziv și a tensiunii de laminare, reduce riscul de ondulare și deformare cauzate de eliberarea stresului termic. În același timp, oferă o varietate de grosimi și opțiuni de produse funcționale pentru diferite scenarii de aplicare, ajutând clienții să obțină efecte de modelare mai stabile în domenii precum articole de papetărie de birou, educație școlară, afișaje publicitare, protecția documentelor și produse creative DIY..
Producători de rulouri de folie de laminat cu ridicata